

Сварочные горелки / резаки КЕДР
Горелки для сварочных аппаратов – важнейшая составляющая сварочного процесса. При ручной сварке и обработке металлов именно от характеристик горелки во много зависит качество конечного изделия.
На официальном сайте КЕДР вы можете подобрать и купить сварочные горелки с доставкой по Москве и по всей России. Цены на горелки для сварки КЕДР от производителя.


Часто задаваемые вопросы
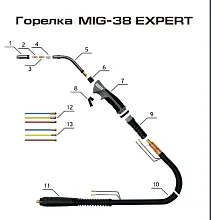
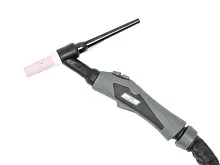
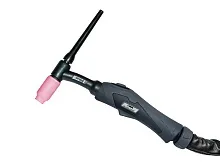
Оборудование различается по назначению. Для дуговой сварки применяются горелки MIG/MAG и TIG, для резки металла — плазмотроны CUT и газовые резаки.
|
Тип оборудования |
Назначение |
|
Горелки MIG/MAG |
Полуавтоматическая сварка плавящейся проволокой в среде защитного газа |
|
TIG-горелки |
Сварка неплавящимся вольфрамовым электродом в инертном газе |
|
Плазмотрон CUT |
Плазменная резка различных металлов |
|
Газовые резаки |
Кислородная (газокислородная) резка металла |
В каталоге представлены горелки КЕДР для сварки MIG/MAG и TIG, плазмотроны CUT для резки и комплектующие.
При выборе горелки учитывают технологию, характеристики аппарата, рабочий ток, условия эксплуатации и предполагаемую нагрузку. Эти параметры помогают подобрать модель, соответствующую требованиям конкретного процесса.
|
Критерий выбора |
На что обратить внимание |
|
Сварочный ток |
Номинальный ток горелки должен быть не ниже максимального тока, на котором планируется работать. Его оценивают вместе с ПВ, защитным газом и родом тока, для которых значение указал производитель, а также со способом охлаждения |
|
Технология сварки |
Определяет тип используемого оборудования. MIG/MAG применяются для полуавтоматической сварки плавящейся проволокой в среде защитного газа. TIG используются для дуговой сварки неплавящимся вольфрамовым электродом в инертном газе. |
|
Совместимость со сварочным аппаратом |
Проверяются тип подключения, разъём, параметры источника питания и возможность работы конкретной модели горелки с оборудованием. Для MIG/MAG часто используется евроразъём, но необходимо учитывать совместимость по контактам, управлению и назначению аппарата |
|
Продолжительность включения (ПВ) |
Показывает время работы горелки при определённом сварочном токе в течение стандартного 10-минутного цикла. Например, ПВ 60 % при 300 А означает 6 минут сварки и 4 минуты охлаждения. Для периодических работ подходят горелки с низкой ПВ, а для длительной сварки и производственных задач подойдут модели с ПВ, соответствующей требуемому току и режиму |
|
Способ охлаждения |
Воздушное охлаждение подходит для большинства сварочных задач с умеренной нагрузкой и продолжительностью работы. Жидкостное охлаждение применяется при интенсивной эксплуатации и длительной сварке с высокими токами, когда требуется более эффективный отвод тепла от элементов горелки |
|
Длина сварочного рукава |
Выбирается с учётом расстояния от сварочного аппарата до рабочей зоны. Слишком длинный рукав может снижать удобство управления и при MIG/MAG-сварке создавать дополнительное сопротивление при подаче проволоки. Особенно это важно при использовании мягкой алюминиевой проволоки и большом количестве изгибов |
|
Диаметр и тип сварочной проволоки |
Для MIG/MAG необходимо учитывать диаметр и материал проволоки, а также соответствие элементов подачи: направляющего канала (лайнера), контактного наконечника и роликов механизма подачи. Подбор зависит от материала заготовки и выбранного режима сварки |
|
Условия эксплуатации |
Учитываются продолжительность сварочных циклов, доступность рабочей зоны, необходимость перемещения оборудования, объём работ и требования к удобству оператора. |
|
Доступность расходных материалов |
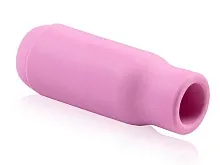
Важно учитывать наличие совместимых комплектующих для обслуживания. Для MIG/MAG это контактные наконечники, сопла, диффузоры и направляющие каналы. Для TIG — цанги, держатели электродов и керамические сопла. Регулярная замена расходных элементов помогает поддерживать стабильность сварочного процесса |
|
Эргономика конструкции |
Оцениваются масса горелки, гибкость сварочного рукава, удобство расположения кнопки управления и комфорт при длительной работе. Эти параметры особенно важны при ручной сварке и частом перемещении оператора |
Горелки с воздушным охлаждением отводят тепло в окружающий воздух и частично — с потоком защитного газа, проходящим через горелку. Они имеют более простую конструкцию, требуют меньше дополнительных компонентов для работы и подходят для большинства сварочных задач с умеренной нагрузкой.
Горелки с жидкостным охлаждением применяются при интенсивной эксплуатации и длительной работе на высоких токах. Циркуляция охлаждающей жидкости эффективнее отводит тепло от элементов горелки и поддерживает стабильную температуру при продолжительных сварочных циклах.
Выбор системы охлаждения зависит от условий эксплуатации, продолжительности работы, используемого сварочного тока и требований к производительности оборудования.
Для стабильной работы сварочной горелки необходимо контролировать состояние расходных элементов. К основным комплектующим относятся сопла, контактные наконечники, диффузоры, направляющие каналы (лайнеры), держатели и цанги.
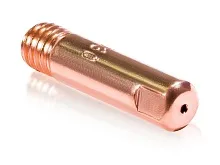
В MIG/MAG-горелках контактный наконечник обеспечивает передачу тока на сварочную проволоку, а сопло формирует поток защитного газа вокруг сварочной зоны. В TIG-горелках используются цанги, держатели электрода и керамические сопла.
Износ расходных материалов может привести к нестабильности дуги, ухудшению качества сварного соединения и перебоям в работе оборудования. Регулярная проверка и своевременная замена комплектующих помогают поддерживать стабильный процесс сварки.
О необходимости обслуживания могут свидетельствовать нестабильная подача проволоки, перегрев горелки, повреждение кабеля или сварочного рукава, ухудшение качества сварного шва, проблемы с подачей защитного газа или сильный износ сопла и контактного наконечника.
При полуавтоматической сварке MIG/MAG рекомендуется регулярно проверять состояние наконечника, сопла и направляющего канала. Загрязнение и износ этих элементов приводят к перебоям в работе подающего механизма.
При повреждении основных элементов горелки требуется обслуживание либо установка нового оборудования.
При выборе плазмотрона CUT необходимо учитывать параметры аппарата плазменной резки, газоснабжение, режимы работы и условия эксплуатации.
Основные критерии подбора:
|
Критерий выбора |
На что обратить внимание |
|
Максимальный ток резки |
Плазмотрон должен соответствовать рабочему току аппарата плазменной резки. Использование режима выше допустимой нагрузки может привести к перегреву и ускоренному износу электрода, сопла и других элементов |
|
Совместимость с аппаратом плазменной резки |
Необходимо проверить соответствие плазмотрона конкретной модели оборудования: тип подключения, разъёмы, способ запуска дуги и электрические параметры. Важна совместимость с источником питания и системой управления аппарата |
|
Газоснабжение |
Проверяются тип плазмообразующего газа, требуемый расход и допустимое входное давление. Параметры газоснабжения должны соответствовать требованиям производителя плазмотрона и аппарата |
|
Тип поджига дуги |
Учитывается конструкция системы запуска плазменной дуги. В зависимости от модели оборудования может использоваться контактный или бесконтактный способ поджига. Выбранный плазмотрон должен поддерживать технологию запуска, предусмотренную производителем аппарата |
|
Длина кабеля (плазменного рукава) |
Длину подбирают так, чтобы оператор доставал до всей рабочей зоны без натяжения кабеля и лишних изгибов |
|
Толщина и тип разрезаемого металла |
Учитываются тип металла, его толщина и требования к качеству реза. Эти параметры определяют необходимую мощность оборудования, рабочий ток и подходящую модель плазмотрона |
|
Расходные элементы |
Следует учитывать наличие совместимых электродов, сопел и защитных колпачков. Износ расходных элементов влияет на стабильность плазменной дуги, качество резки и ресурс оборудования |
|
Режим эксплуатации |
При выборе учитывают продолжительность и частоту работы. Для регулярной резки в производственных условиях подходит плазмотрон, рассчитанный на соответствующую нагрузку |
|
Эргономика и конструкция |
Оцениваются масса плазмотрона, гибкость кабеля, удобство удержания и простота замены расходных элементов. Эти параметры особенно важны при ручной плазменной резке |
Виды сварочных горелок
Горелки классифицируются по своему функциональному назначению:
-
Так для полуавтоматической и аргонодуговой сварки используются горелки TIG и MIG соответственно.
-
Для плазменной резки используются плазмотроны (CUT).
-
Также существуют специализированные горелки для газосварочных работ.
Вовремя покупайте и меняйте горелки и комплектующие к ним!
Независимо от типа горелки, все они имеют расходные части – рабочие элементы, наиболее подверженные износу. При этом от качества обработки и от химического состава расходных частей зависит ресурс и стабильность работы инструмента в целом. Замена данных компонентов производится периодически при смене рабочего процесса, либо в случае их естественного износа.
ГК КЕДР предлагает потребителю широкий ассортимент профессиональных сварочных горелок и комплектующих. Горелки КЕДР производятся из лучших материалов с учётом эргономических особенностей конкретного рабочего процесса, что делает их максимально удобными и долговечными даже в тяжёлым промышленных условиях.
На официальном сайте КЕДР вы можете подобрать и купить сварочные горелки с доставкой по Москве и по всей России. Цены на резаки и горелки для сварки КЕДР от производителя.
Сварочные горелки КЕДР в Москве
Российский производитель профессионального сварочного оборудования и других товаров для сварки КЕДР предлагает широкий ассортимент и выгодные цены на сварочные горелки и резаки для сварки, а также комплектующие к ним оптом и в розницу.
В нашем каталоге вы сможете подобрать и купить оптом и мелким оптом горелки КЕДР для сварки различного типа с доставкой по Москве и области. Доставка в другие регионы России осуществляется транспортными компаниями по вашему выбору.
Наши преимущества:
- Поставки напрямую с завода-изготовителя;
- Удобство оборудования в использовании;
- Производительность;
- Гарантии качества и сервисное обслуживание;
- Работаем с юридическими лицами.
Покупайте технологичное и надежное оборудование российского производства, способное бесперебойно работать даже в жестких производственных условиях!
Задать вопрос или заказать
Вы можете обратиться за консультацией или задать вопрос о характеристиках и рабочих параметрах товара, а также уточнить способ доставки заказа:
- по телефону ☎ +7 (495) 134-47-47;
- ✉ по электронной почте;
- а также в онлайн-чате или через любую форму обратной связи на сайте.
Для заказа нажмите кнопку “Купить” под выбранной вами моделью и перейдите в “Корзину” для оформления покупки.
Также у нас вы можете найти и купить:
А также газовые горелки в ассортименте (в т.ч., например кровельные) и газовые резаки по металлу